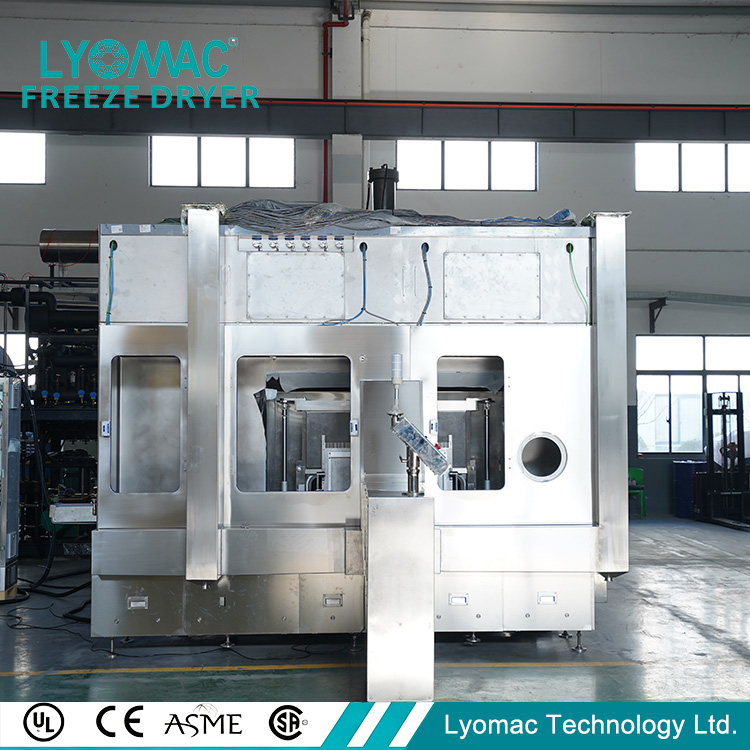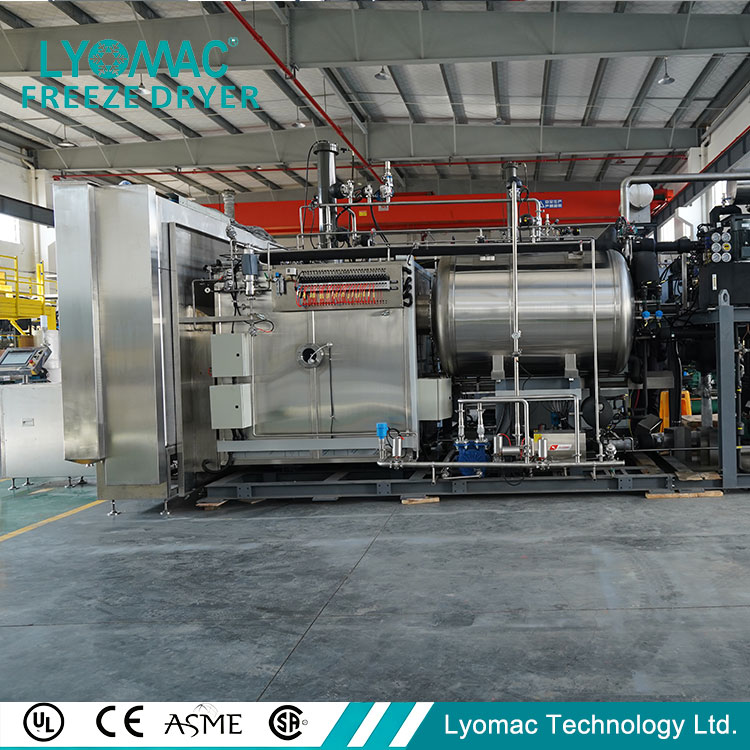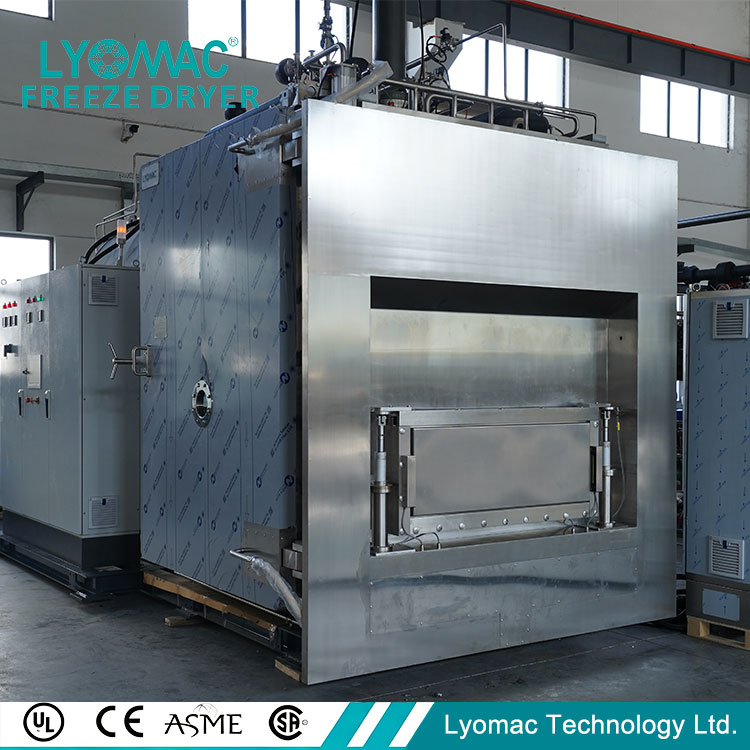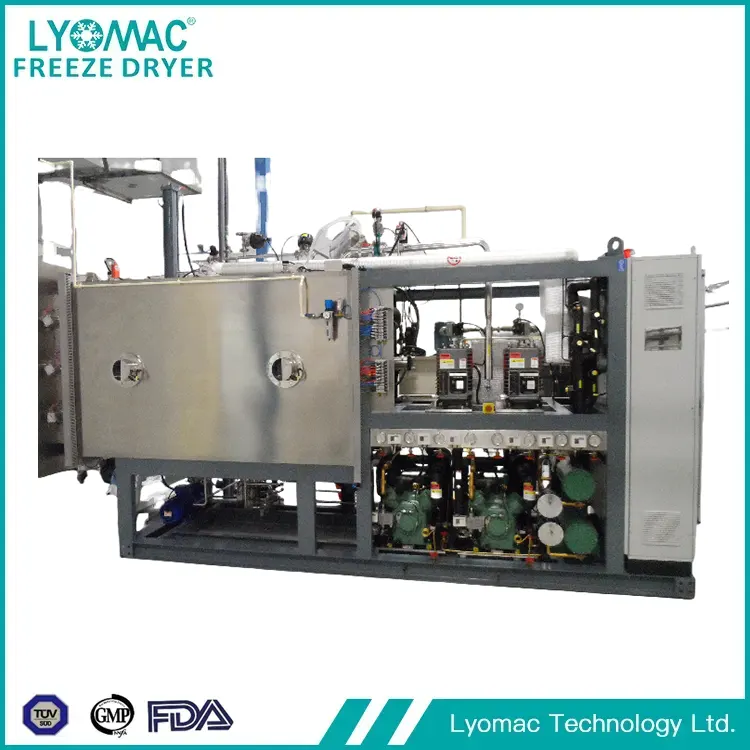
Dans le monde aux enjeux élevés de la fabrication de nutraceutiques, la préservation de la puissance, de la stabilité et de la bioactivité des ingrédients sensibles est primordiale. C'est là que leLyophilisateur nutraceutiquedevient un élément technologique indispensable. Également connus sous le nom de lyophilisateurs, ces systèmes sophistiqués éliminent l'eau des produits par sublimation, la transition directe de la glace en vapeur sous vide.
| Paramètre | Plage de spécifications et description |
|---|---|
| Taille et capacité de la chambre | Disponible à l'échelle pilote (0,5 à 2 mètres carrés de surface d'étagère) jusqu'aux grandes unités industrielles (plus de 10 mètres carrés). La capacité est généralement mesurée en litres de capacité du condenseur de glace (par exemple, 100 L, 500 L, 1 000 L) ou en kg de glace par sublimation par lot. |
| Plage de température des étagères | -55°C à +70°C. Un contrôle précis dans cette plage est essentiel pour optimiser les phases de congélation et de séchage primaire/secondaire pour différents types de matériaux. |
| Niveau de vide ultime | ≤ 5 Pa (0,05 mbar). Un vide profond et stable est essentiel pour une sublimation efficace et pour obtenir une très faible teneur en humidité résiduelle. |
| Température du condenseur | -75°C à -85°C. Une basse température du condenseur garantit une efficacité élevée de piégeage des vapeurs, réduisant ainsi les temps de cycle. |
| Matériau et conception des étagères | Acier inoxydable 316L, finition électropolie. Les étagères peuvent être fixes ou mobiles (pour bouchage sous vide dans les modèles de qualité pharmaceutique). Les canaux internes permettent une circulation uniforme de l'huile de silicone pour le contrôle de la température. |
| Système de contrôle | Automate entièrement automatisé avec écran tactile HMI couleur. Comprend le stockage des recettes, la surveillance à distance, l'enregistrement des données (conforme à la norme 21 CFR Part 11 en option) et la visualisation complète du processus. |
Q : Quels compléments nutritionnels sont particulièrement adaptés à la lyophilisation ?
R : La technologie de lyophilisation est conçue sur mesure pour les compléments nutritionnels précieux qui nécessitent une biodisponibilité élevée. Par exemple, les poudres de probiotiques et diverses souches de bactéries vivantes : le nombre de bactéries vivantes est crucial pour ces produits et la lyophilisation les préserve. Les extraits d'ingrédients délicats comme les baies d'açai, les baies de sureau et le thé vert, dont les antioxydants et les nutriments végétaux sont très susceptibles d'être endommagés, sont également conservés par lyophilisation. L'huile de poisson marin et les suppléments lipidiques, facilement oxydables, sont également protégés par la lyophilisation. Les peptides de collagène et les poudres de protéines doivent conserver leurs propriétés d'absorption, les préparations enzymatiques doivent conserver leur activité catalytique et les prémélanges personnalisés de vitamines et de minéraux doivent maintenir la stabilité des ingrédients : tous conviennent à la lyophilisation. En termes simples, tout ce qui serait détruit par le chauffage, l'exposition à l'oxygène ou les méthodes de séchage conventionnelles est le mieux adapté à la lyophilisation.
Q : Combien de temps faut-il généralement pour lyophiliser un supplément nutritionnel ?
R : Cela varie en fonction de plusieurs conditions clés. Par exemple, considérez la formule du complément santé lui-même, la quantité d'ingrédients séchés, la quantité conditionnée dans des barquettes ou des petites bouteilles, l'épaisseur de la couche, la méthode de lyophilisation choisie et la rigueur de la teneur en humidité requise. Pour de petits lots d'extraits simples, une fine couche suffit en 18 à 24 heures ; cependant, pour les probiotiques sucrés, une couche plus épaisse peut prendre 3 jours, voire plus. Notre système automatisé optimise chaque étape du processus de lyophilisation (pré-congélation, premier séchage et deuxième séchage) garantissant la qualité du produit tout en complétant le processus le plus rapidement possible.
Pour améliorer l’efficacité de la production et la qualité des produits, le choix du bon équipement est fondamental, mais la véritable clé réside dans l’optimisation des processus. Plusieurs étapes principales sont impliquées, que nous expliquerons une par une :
Prétraitement et formulation : poser des bases solides est la première étape
Le rapport de composition de la solution ou de la bouillie est crucial. Prenons l'exemple de la lyophilisation des probiotiques : l'ajout de cryoprotecteurs comme le tréhalose aide à protéger les parois cellulaires des probiotiques, évitant ainsi les dommages lors de la congélation. De plus, l'ajustement de la valeur du pH et de la quantité de solides est également très important : cela rend non seulement le processus de congélation plus fluide, mais donne également une meilleure structure au gâteau lyophilisé final, le rendant moins sujet à la casse.
Processus de congélation : la taille des cristaux de glace revêt une importance considérable
La vitesse de congélation et la température de congélation finale affectent directement la taille des cristaux de glace. En contrôlant lentement le processus de congélation, vous obtiendrez des cristaux de glace plus gros, créant de nombreux petits pores dans le produit lyophilisé, ce qui accélérera naturellement le processus ultérieur de séchage et de sublimation. Cependant, il n’existe pas de formule universelle pour cette étape ; un plan de congélation personnalisé doit être élaboré en fonction des caractéristiques de chaque produit.
Séchage primaire (sublimation) : la « bataille de déshydratation » la plus longue
Cette étape est la plus longue de tout le processus. Le principe de base est simple : fournir l'énergie nécessaire à la sublimation pour chauffer les étagères, mais la température ne doit jamais dépasser la limite de tolérance du produit : si elle dépasse la température de désintégration, le produit sera ruiné. Simultanément, le niveau de vide doit être étroitement surveillé et constamment maintenu en dessous de la pression de vapeur de la glace ; sinon, la sublimation ne pourra pas se dérouler sans problème.
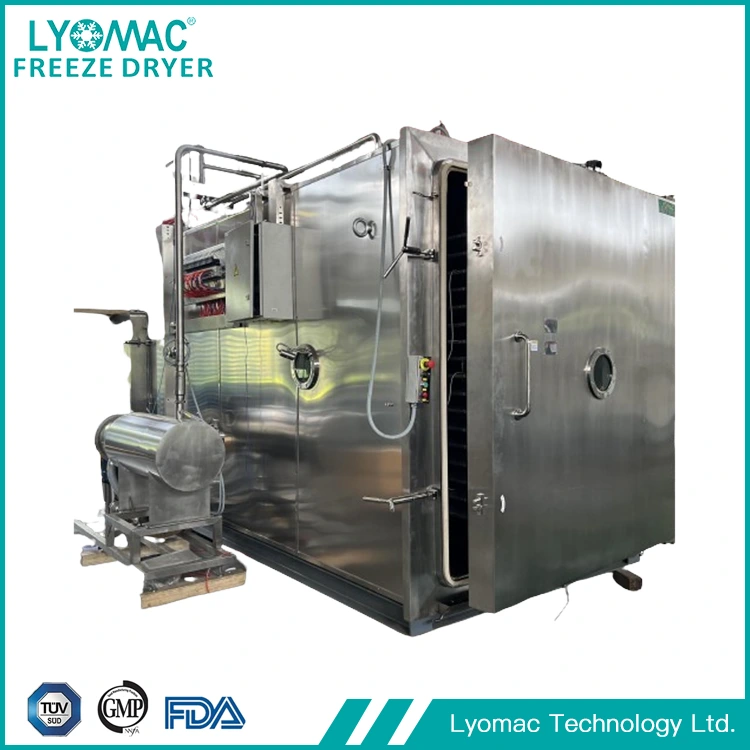
La machine de lyophilisation des aliments santé est produite par l'usine Lyomac - le fabricant et fournisseur en Chine. Notre machine a une capacité de séchage allant jusqu'à 1 000 litres, un système de contrôle SCADA conforme à la réglementation et un système de contrôle économe en énergie pour le compresseur et la pompe à vide.