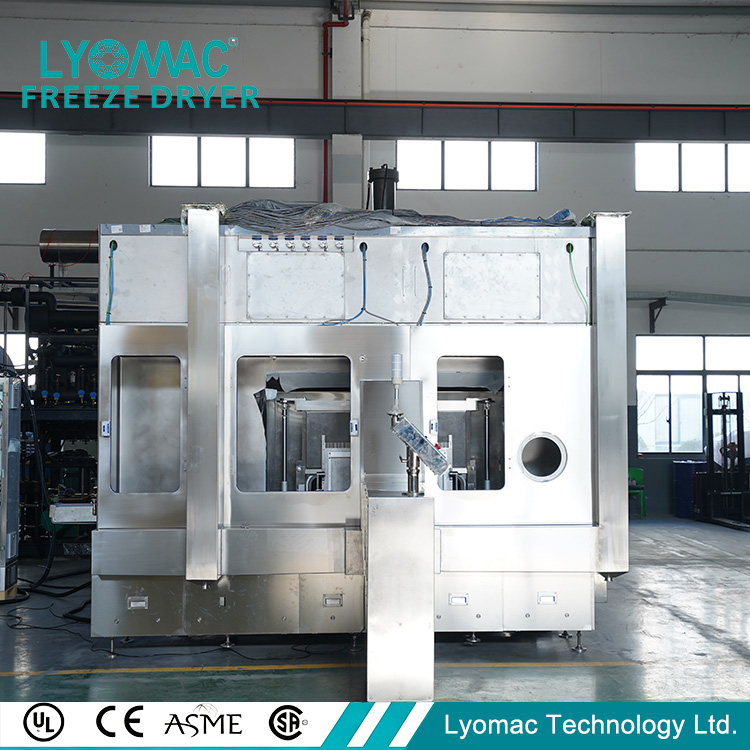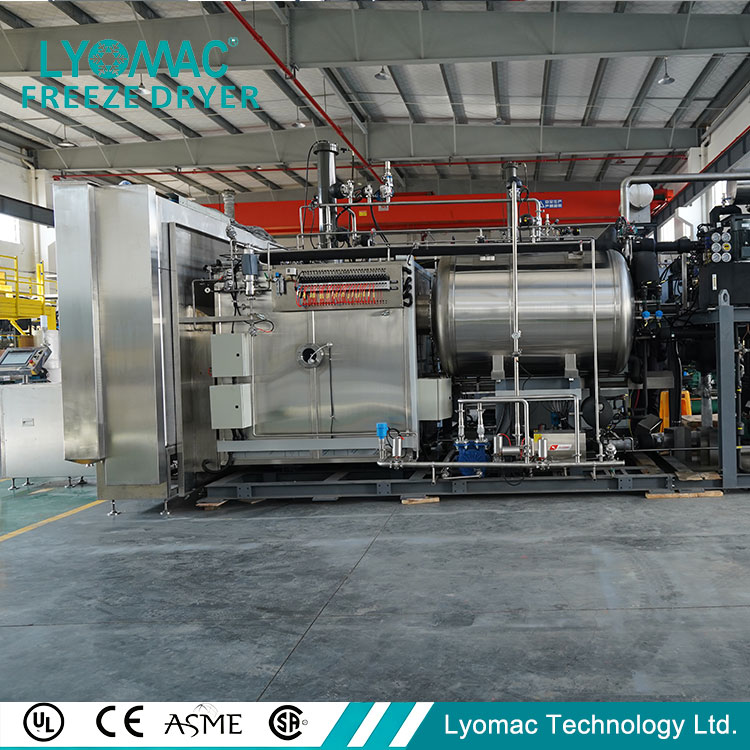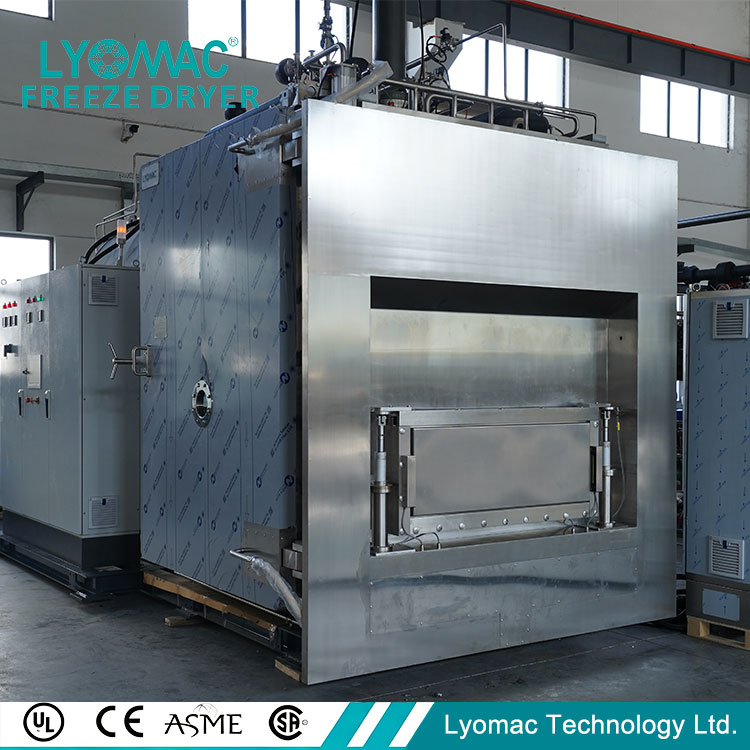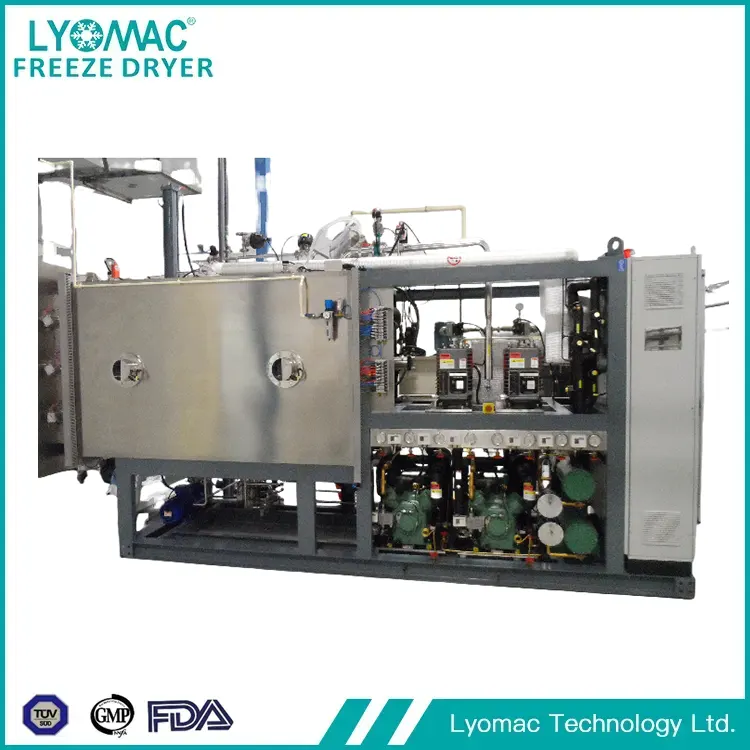
Dans la quête de « haute qualité, longue durée de conservation et faibles pertes » de l'industrie alimentaire, les équipements de lyophilisation des aliments, avec leurs avantages technologiques uniques, sont devenus un lien clé reliant la production, la transformation et la distribution des aliments. Contrairement aux applications à petite échelle des lyophilisateurs domestiques, les équipements de lyophilisation alimentaire de qualité industrielle, avec leurs caractéristiques à grande échelle, intelligentes et personnalisées, renforcent profondément de multiples domaines tels que les snacks, les aliments biopharmaceutiques et les aliments de réserve d'urgence, conduisant l'industrie alimentaire vers une direction plus efficace et plus saine.
I. Technologie de base :La précision des équipements à travers les « trois étapes de lyophilisation »
Le principe de fonctionnement des équipements de lyophilisation alimentaire repose sur trois étapes principales : « congélation – sublimation – désorption ». Sa précision technologique détermine directement la qualité finale de l'aliment. Premièrement, lors de la phase de précongélation, l'équipement doit refroidir rapidement les aliments entre -40 ℃ et -60 ℃, ce qui provoque la formation de minuscules cristaux de glace par l'humidité interne. Cette étape est cruciale. Plus les cristaux de glace sont petits, moins la structure cellulaire de l'aliment est endommagée et plus le goût et la fraîcheur après réhydratation sont proches de leur état d'origine. À cette fin, les équipements haut de gamme sont équipés d'un système de contrôle de la température à plusieurs étages, personnalisant les courbes de congélation en fonction de la teneur en humidité et des caractéristiques structurelles des différents aliments (tels que les fruits, les légumes, les viandes et les aliments liquides).
Après être entré dans l’étape de séchage par sublimation, l’équipement utilise un système de vide pour réduire la pression à l’intérieur de la chambre de séchage à 10-50 Pa (bien en dessous de la pression atmosphérique standard). À ce stade, le point de fusion de la glace est inférieur au point de congélation et l’eau se sublime directement de la glace solide en vapeur d’eau. Pour empêcher les cristaux de glace de fondre en raison d'une augmentation de la température des aliments, l'équipement utilise également des plaques chauffantes pour le « chauffage à basse température », contrôlant la température de la surface des aliments pour qu'elle reste en dessous du point eutectique (la température la plus basse à laquelle l'humidité gèle complètement), garantissant ainsi un processus de sublimation stable. La précision du contrôle du vide et de la température de chauffage à cette étape est un indicateur essentiel qui distingue la qualité de l'équipement : les équipements ordinaires peuvent subir un séchage inégal en raison des fluctuations du vide, tandis que les équipements haut de gamme peuvent contrôler l'erreur de vide dans une plage de ±2 Pa.
Enfin, lors de l'étape de désorption et de séchage, ciblant l'eau liée à l'aliment (eau liée aux protéines et aux glucides), l'équipement doit augmenter la température de manière appropriée (généralement ne dépassant pas 50 ℃) et prolonger le temps de maintien sous vide pour réduire davantage la teneur en humidité à moins de 1 %, inhibant fondamentalement la croissance microbienne et prolongeant la durée de conservation de l'aliment. Tout au long du processus, le système de contrôle PLC de l'équipement collecte des données telles que la température, le niveau de vide et la teneur en humidité en temps réel, ajustant automatiquement les paramètres grâce à des algorithmes pour obtenir un contrôle intelligent de l'ensemble du processus.
II. Applications industrielles : couvrir plusieurs scénarios et résoudre les problèmes liés à la transformation des aliments
Les scénarios d'application des équipements de lyophilisation se sont étendus du secteur des produits de santé haut de gamme à de multiples domaines tels que les aliments de grande consommation, les fournitures d'urgence et les régimes alimentaires spéciaux, abordant précisément les principaux problèmes de la transformation alimentaire traditionnelle.
Dans le secteur des snacks, la technologie de lyophilisation rend possible des « snacks sains ». Les collations frites traditionnelles (telles que les chips et les chips de fruits et légumes) souffrent d'une perte de nutriments due au traitement à haute température et ont une teneur élevée en huile ; tandis que les chips de fruits et légumes lyophilisés et la viande séchée lyophilisée, grâce à la lyophilisation à basse température, peuvent conserver plus de 90 % de la vitamine C, des fibres alimentaires et de l'arôme naturel, sans avoir besoin d'huiles et de conservateurs ajoutés. Par exemple, une entreprise de snacks utilise un équipement de lyophilisation continue pour atteindre une capacité de production quotidienne de 3 tonnes de chips de fraises lyophilisées. Grâce à ses caractéristiques « zéro additif, haute valeur nutritionnelle », le produit affiche un taux de rachat de plus de 35 % sur les plateformes de commerce électronique, dépassant de loin celui des snacks frits traditionnels.
Dans les secteurs biopharmaceutique et alimentaire, l'équipement de lyophilisation est un élément essentiel indispensable. Pour les aliments sensibles à la chaleur tels que les poudres probiotiques, les préparations enzymatiques et les solutions nutritionnelles orales, le séchage à haute température entraîne l'inactivation des ingrédients actifs. Cependant, l'équipement de lyophilisation élimine l'humidité dans un environnement sous vide à basse température, ce qui entraîne un taux de rétention de plus de 95 % des ingrédients actifs et prolonge la durée de conservation à 2-3 ans. Une entreprise de biotechnologie utilise un lyophilisateur sous vide pour produire de la poudre probiotique. En contrôlant avec précision la température de pré-congélation et le taux de sublimation, le taux de survie des probiotiques est passé de 60 % avec le séchage traditionnel à 92 %, et le produit est exporté vers les marchés étrangers.
Dans le domaine des réserves d'urgence et des rations militaires, les aliments lyophilisés, en raison de leurs caractéristiques « légères, durables et portables », sont devenus le choix privilégié pour les fournitures d'urgence. Par exemple, le riz lyophilisé et les mélanges pour soupes lyophilisés ne pèsent qu’un tiers des conserves traditionnelles, ont une durée de conservation de plus de cinq ans et peuvent être réhydratés en seulement cinq minutes en ajoutant de l’eau chaude. Pendant la pandémie, les aliments lyophilisés représentaient plus de 40 % des fournitures d’urgence achetées par les gouvernements dans de nombreuses régions. Les lignes de production de lyophilisation à grande échelle derrière ces fournitures peuvent fonctionner en continu 24 heures sur 24, garantissant un approvisionnement rapide en matériel d'urgence.
En outre, les équipements de lyophilisation jouent un rôle crucial dans le domaine des aliments diététiques spéciaux, tels que les préparations pour nourrissons, les aliments pour personnes âgées et les produits de nutrition sportive. Par exemple, la purée de fruits lyophilisés pour nourrissons ne nécessite ni saccharose ni épaississant ajoutés, préservant ainsi le goût naturel et la nutrition du fruit et résolvant le problème de la perte de nutriments causée par la stérilisation à haute température dans les aliments complémentaires traditionnels. La poudre de protéine lyophilisée, grâce à la lyophilisation à basse température, évite la dénaturation des protéines et améliore les taux d'absorption et d'utilisation.
III. Tendances technologiques : l'intelligentisation, les économies d'énergie et la personnalisation deviennent monnaie courante
Alors que les exigences de l’industrie alimentaire en matière de qualité et d’efficacité continuent d’augmenter, le développement technologique des équipements de lyophilisation alimentaire présente trois tendances majeures. Premièrement, une mise à niveau intelligente : la nouvelle génération d'équipements est généralement équipée de modules Internet industriels, permettant la surveillance à distance, les alertes de pannes et l'optimisation des paramètres via des plateformes cloud. Par exemple, un certain fabricant d'équipements a développé un « système cloud de lyophilisation » capable de collecter des données de fonctionnement en temps réel à partir de plusieurs appareils, de prédire la durée de vie des pièces vulnérables (telles que les joints de pompe à vide et les plaques chauffantes) grâce à l'analyse de mégadonnées et d'envoyer des rappels de maintenance à l'avance, réduisant ainsi les taux de défaillance des équipements de plus de 30 %.
Deuxièmement, des améliorations économes en énergie sont mises en œuvre. Face à la consommation élevée d’énergie des équipements de lyophilisation (principalement celle des systèmes de vide et de réfrigération), les entreprises réduisent leur consommation d’énergie grâce à l’innovation technologique. Par exemple, des pompes à vide à fréquence variable sont utilisées, ajustant automatiquement leur vitesse en fonction des exigences de vide de l'étape de séchage, économisant ainsi 25 % d'énergie par rapport aux pompes traditionnelles à fréquence fixe. Certains équipements intègrent également la technologie des pompes à chaleur pour récupérer l'énergie froide générée lors de la sublimation et l'utiliser dans la phase de pré-congélation, réduisant ainsi la consommation globale d'énergie de 15 à 20 %, ce qui peut permettre aux entreprises de production à grande échelle d'économiser des centaines de milliers de yuans en coûts d'électricité par an.
Troisièmement, une conception personnalisée est mise en œuvre. Les exigences de transformation des différents aliments varient considérablement et les équipements à usage général ne peuvent plus répondre aux besoins de segments de marché spécifiques. Par exemple, pour les aliments liquides (comme les yaourts et les jus), l'équipement doit être équipé de plateaux spéciaux ou de systèmes de congélation par pulvérisation pour empêcher le liquide de s'écouler pendant la phase de pré-congélation ; pour les gros morceaux de viande (comme les poulets entiers et les steaks), une structure chauffante en couches doit être conçue pour assurer une sublimation uniforme de l'humidité interne. Actuellement, les principaux fabricants d'équipements peuvent fournir des services de personnalisation complets du processus, depuis la taille de l'équipement et les méthodes de chauffage jusqu'aux systèmes de contrôle, en fonction des caractéristiques des produits des clients et des exigences en matière de capacité de production, aidant ainsi les entreprises à obtenir des solutions de production « sur mesure ».
IV. Perspectives du marché : la croissance de la demande et les avancées technologiques stimulent l'expansion de l'industrie
Avec la demande croissante des consommateurs pour des aliments sains, l'amélioration des systèmes de réserves d'urgence et la croissance du commerce d'exportation de produits alimentaires, le marché mondial des équipements de lyophilisation alimentaire maintient un taux de croissance annuel moyen de 8 % à 10 %. Selon les données de l'industrie, la taille du marché mondial des équipements de lyophilisation alimentaire a dépassé les 5 milliards de dollars américains en 2024, le marché chinois, tiré par le développement rapide de l'industrie alimentaire, connaissant un taux de croissance de plus de 12 %, devenant ainsi l'un des marchés à la croissance la plus rapide au monde.
À l’avenir, à mesure que la technologie de lyophilisation se généralisera, les coûts d’équipement diminueront progressivement et ses applications s’étendront à davantage de marchés de niche – par exemple, la lyophilisation des soupes dans le secteur des aliments prêts à cuire et la lyophilisation des cubes de fruits dans le secteur de la boulangerie. Pour les entreprises alimentaires, le choix d’un équipement de lyophilisation approprié est non seulement crucial pour améliorer la qualité des produits, mais constitue également une étape stratégique importante pour conquérir une part du marché des aliments sains et améliorer la résilience de la chaîne d’approvisionnement. Pour les fabricants d’équipements, les percées continues dans les technologies de base (telles que les systèmes de vide à faible consommation d’énergie et les algorithmes de contrôle de température plus précis) et les capacités de service personnalisées optimisées deviendront des avantages concurrentiels essentiels.
En conclusion, l'équipement de lyophilisation des aliments n'est plus simplement un « outil de transformation », mais une force essentielle qui conduit la transformation de l'industrie alimentaire de la « fabrication traditionnelle » à la « fabrication intelligente haut de gamme ». Son développement technologique et l’expansion de ses applications continueront de remodeler le modèle de production et le modèle de consommation de l’industrie alimentaire.